咨询热线
18531269008
0312-3429355

咨询热线
18531269008
0312-3429355
电话:0312-3429355
手机:18531269008
联系人:徐经理
QQ:3606412617
邮箱:hbhlbygs@163.com
网址:www.hbhlbygs.com
地址:河北省安国市石佛水泵工业区840号

如叶轮或进出水管路阻塞,可采取清洗叶轮或管路。如叶轮磨损严重,应采取更换。湖南压滤机专用入料泵动力转速不配套或皮带打滑,使转速偏低;轴流泵叶片安装角太小;扬程不足,管路太长或管路有直角弯;吸程偏高;底阀、管路及叶轮局部堵塞或叶轮缺损;出水管漏水严重。排除方法:恢复额定转速,清除皮带油垢,调整好皮带紧度;压滤机专用入料泵生产厂家调好叶片角,降低水泵安装位置,缩短管路或改变管路的弯曲度;密封水泵漏气处,压紧填料;清除堵塞物,更换叶轮;更换减漏环,堵塞漏水处。
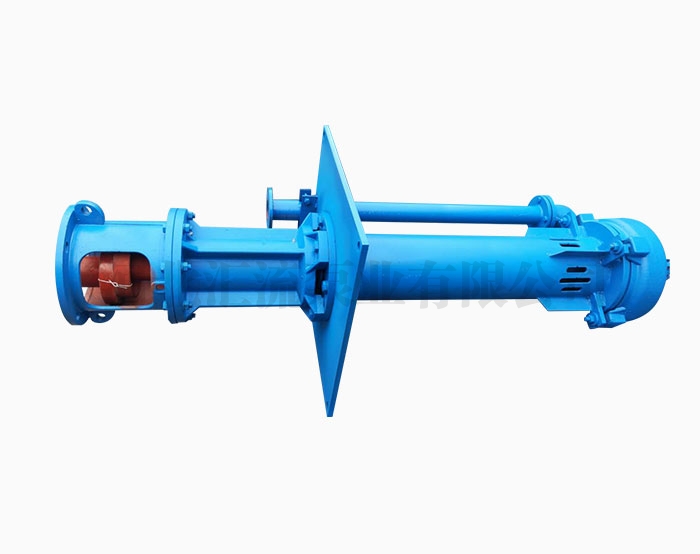
首先应检查电源供电情况:定制压滤机专用入料泵接头连接是否牢靠;开关接触是否紧密;保险丝是否熔断;三相供电的是否缺相等。如有断路、接触不良、保险丝熔断、缺相,应查明原因并及时进行修复。其次检查是否是水泵自身的机械故障。常见的原因:填料太紧或叶轮与泵体之间被杂物卡住而堵塞;泵轴、轴承、减漏环锈住;泵轴严重弯曲等。排除方法:放松填料,疏通引水槽;压滤机专用入料泵生产厂家需拆开泵体清除杂物、除锈;拆下泵轴校正或更换新的泵轴。
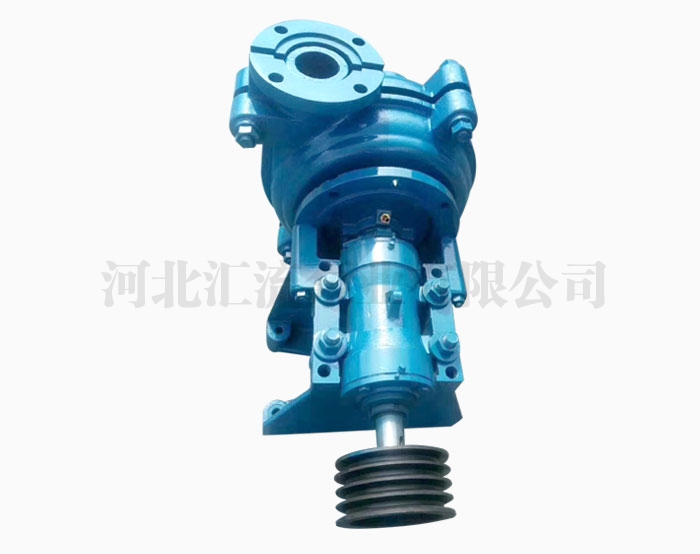
对于AH渣浆泵而言,降低吸入口压力才能使液体吸入泵内,当吸入口压力低于水温对应的饱和气压时,吸入的液体便会发生气化反应。压滤机专用入料泵生产厂家解决汽蚀现象的措施:控制吸入液面压力,防止液面压力过低;控制吸入口流速,使渣浆泵在规定拍量下工作;定制生产厂家适当降低渣浆泵的安装高度;吸入阀开放充足,并经常清洗滤网。

液下渣浆泵运转中注意观察各种仪表,检查泵流速、流量和电流,若运转中发生流量下降,功率降低,出口压力减小或不出来,均可能是由大颗粒堵塞滤网、吸入口或叶轮流道,当大颗粒大量集中在吐出口管时也有可能发生堵塞,造成泵不能正常工作。压滤机专用入料泵生产厂家要注意及时清理堵塞物,泵如安装不平稳则会引起泵的振动。在停泵前使泵输送清水,以清除泵及管路中的渣浆,先停泵然后关阀门,停泵5分钟后在关导轴承冲洗水。定制压滤机专用入料泵使用过程中,液面高度不得超过规定的位置,以防止轴承进水;导轴承冲洗水应为清洁水。

在进行液下渣浆泵叶轮安装时,应当将叶轮拼帽拼紧后,检验一下叶轮与泵体之间的间隔是否在两毫米控制。压滤机专用入料泵生产厂家在安装好泵盖后,检验一下泵盖与叶轮之间的间隙是否保证在两毫米控制,温介质用泵,间隙要求在2.5mm控制。在安装过程中,假如液下渣浆泵叶轮与泵体之间的间隙达不到要求,可经过增减液下渣浆泵叶轮与轴套之间的垫片来进行调节。泵盖与叶轮之间的间隙达不到要求的,可经过增减泵体与泵盖之间的垫片来进行调节。湖南压滤机专用入料泵在日常的制作运用中,液下渣浆泵通常用于运送强酸强碱等液体,所以在进行安装时,要谨慎,安装完成后应进行试用,如此才不妨碍正常运用。
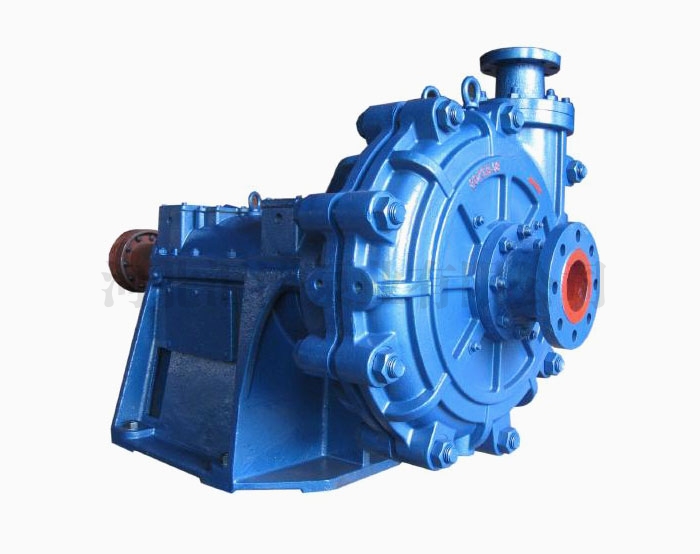
焊接坡口。压滤机专用入料泵生产厂家在泵壳裂纹前端5mm处打深15-20mm的止裂孔,将裂纹挖成V形或U形坡口,坡口内应圆滑、干净,用砂轮在坡口的补焊区周围100mm以上的宽度磨出金属光泽表面。焊接材料选用镍铁合金焊条,焊条须烘干,除去药皮水分,防止施焊时产生气孔。焊接前用氧乙炔焰把坡口及坡口周围200mm处加热到150℃左右,除去坡口内的机物和水分,防止补焊时产生气孔、夹渣等缺陷,同时使液下渣浆泵泵壳修补区温度均衡,待工件冷却到40-60℃时开始焊接。湖南压滤机专用入料泵施焊时,采用较小电流、间断的短弧,使泵壳热影响区尽可能小,防止产生裂纹。每焊完一段后,在电弧刚刚熄灭、焊道尚在红热状态时,用尖手锤快速锤击焊道用外力助其塑性延伸而降低热应力,提高致密性,同时将残渣清理干净。焊补完成后,应立即用石棉布对泵壳进行保温,使其缓冷到室温即可。
电话:18531269008 / 0312-3429355
联系人:徐经理
QQ:3606412617
邮箱:hbhlbygs@163.com
地址:河北省安国市石佛水泵工业区840号
 冀公网安备 13068302000066号
 |  |
| 微信关注我们 | 扫一扫 手机官网 |