咨询热线
18531269008
0312-3429355

咨询热线
18531269008
0312-3429355
电话:0312-3429355
手机:18531269008
联系人:徐经理
QQ:3606412617
邮箱:hbhlbygs@163.com
网址:www.hbhlbygs.com
地址:河北省安国市石佛水泵工业区840号

液下渣浆泵的水力设计,保定生产厂家在考虑性能参数的同时必须考虑磨损机理。不仅要考虑泵的效率指标,还要考虑汽蚀磨损和磨料磨损等。浆体的流动特性对泵性能有很大影响。流道较宽,要考虑大颗粒的通过,过流能力要强。过流件壁厚较厚,使用寿命长;保定SP液下渣浆泵流道内浆体的流动速度要考虑沉降速度,防止固体沉淀,堵塞流道。
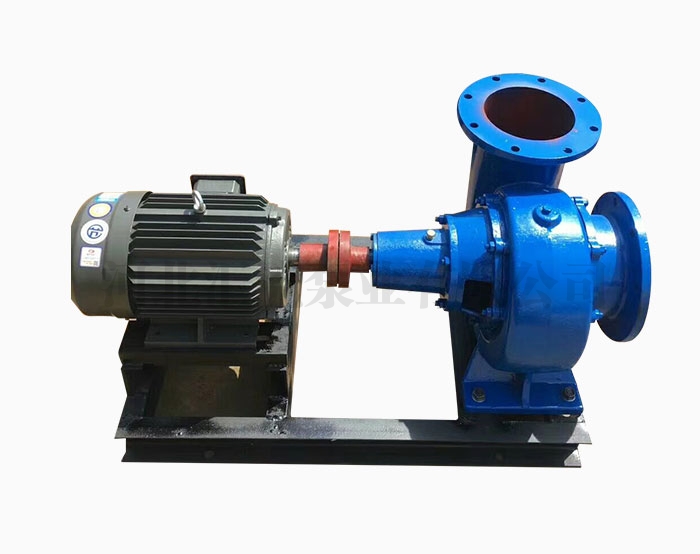
矿山依旧是渣浆泵的主战场,在煤矿、金属矿的洗选环节应用很多;定制SP液下渣浆泵在河道采砂行业应用非常广泛,主要特点就是安装使用不受限制,而且涉水深度较深;作为扫地泵更是方便,不受坑池深度限制,因为潜水渣浆泵目前可达深度150米;渣浆泵主要用来做输送的,输送效率的好坏,全靠渣浆泵的运行效果。渣浆泵运行效果好,输送效率就高,若不然,输送效率便平平无常了。SP液下渣浆泵生产厂家若确保渣浆泵高效运行,必须及时调整渣浆泵叶轮与前护板的间隙,金属内衬泵叶轮与前护板间隙在0.5-1mm之间,橡胶内衬泵叶轮与前后护套之间的间隙要相等。

轴承水压、水量要满足规定,随时调整填料的松紧程度,切勿造成轴封漏浆。更换轴承时,一定要保证轴承组件内无尘,润滑油清洁;SP液下渣浆泵生产厂家要保证电机与泵的同轴度,保证联轴器中弹性垫完整正确,损坏后应及时更换。保证泵组件和管路系统安装正确,牢固可靠。定制SP液下渣浆泵在日常使用中要关注易损件的损耗情况,及时对其进行维修或更换。

焊接坡口。SP液下渣浆泵生产厂家在泵壳裂纹前端5mm处打深15-20mm的止裂孔,将裂纹挖成V形或U形坡口,坡口内应圆滑、干净,用砂轮在坡口的补焊区周围100mm以上的宽度磨出金属光泽表面。焊接材料选用镍铁合金焊条,焊条须烘干,除去药皮水分,防止施焊时产生气孔。焊接前用氧乙炔焰把坡口及坡口周围200mm处加热到150℃左右,除去坡口内的机物和水分,防止补焊时产生气孔、夹渣等缺陷,同时使液下渣浆泵泵壳修补区温度均衡,待工件冷却到40-60℃时开始焊接。保定SP液下渣浆泵施焊时,采用较小电流、间断的短弧,使泵壳热影响区尽可能小,防止产生裂纹。每焊完一段后,在电弧刚刚熄灭、焊道尚在红热状态时,用尖手锤快速锤击焊道用外力助其塑性延伸而降低热应力,提高致密性,同时将残渣清理干净。焊补完成后,应立即用石棉布对泵壳进行保温,使其缓冷到室温即可。
电话:18531269008 / 0312-3429355
联系人:徐经理
QQ:3606412617
邮箱:hbhlbygs@163.com
地址:河北省安国市石佛水泵工业区840号
 冀公网安备 13068302000066号
 |  |
| 微信关注我们 | 扫一扫 手机官网 |