咨询热线
18531269008
0312-3429355

咨询热线
18531269008
0312-3429355
电话:0312-3429355
手机:18531269008
联系人:徐经理
QQ:3606412617
邮箱:hbhlbygs@163.com
网址:www.hbhlbygs.com
地址:河北省安国市石佛水泵工业区840号
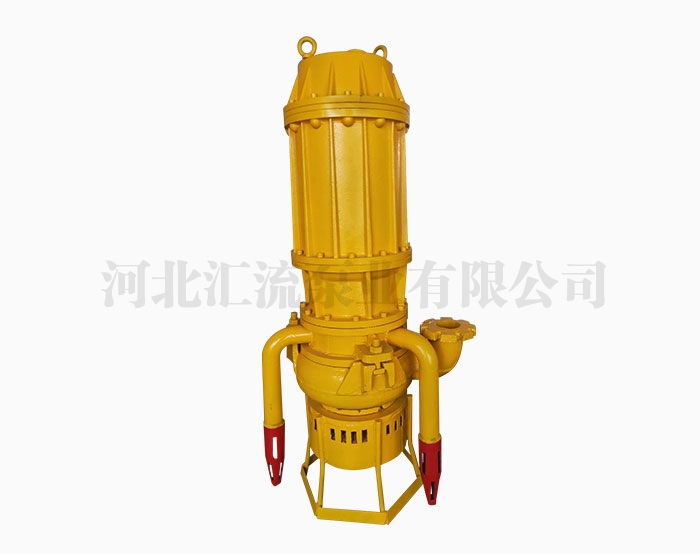
工作时所处位置不同,立式渣浆泵是部分浸入坑池中,不能完全浸入液面中;太原ZJ渣浆泵可以完全浸入液面以下的;立式渣浆泵的电机使用普通立式电机即可,无需防水,而潜水渣浆泵的电机轴与泵轴属于同轴,电机必须做防水密封处理,电机与泵可以同时浸入液下;立式渣浆泵是早期产品,潜水渣浆泵是根据市场需求新研制的新兴产品;ZJ渣浆泵价格在实际应用中,潜水渣浆泵以其独特的优势,发展形势迅猛,立式渣浆泵在使用时需要固定安装,而潜水渣浆泵不需要,直接浸入便可使用,方便灵活。
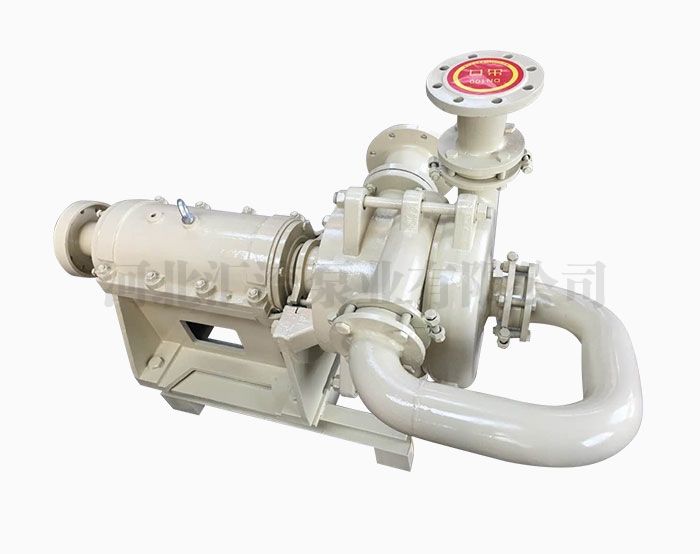
为了保证潜水渣浆泵高效运转,就必须及时调整叶轮与前护板的间隙,金属内衬泵叶轮与前护板间隙在0.5-1mm之间。ZJ渣浆泵价格调节叶轮间隙时首先停泵,松开压紧轴承组件的螺栓,拧调整螺栓上的螺母,使轴承组件向前移动,同时用手转动轴按泵转动方向旋转,直到叶轮与前护板摩擦为止,对于金属内衬泵则将前面刚拧紧的螺母放松半圈。定制ZJ渣浆泵调整后,在再次起动前,须重新检查叶轮转动是否正常,轴承组件压紧螺栓与调整螺栓是否拧紧,然后再起动泵。

定制ZJ渣浆泵出水口下方圆弧较小,仅R2mm,圆弧较小导致在生产中型芯形成尖角砂,从而使此处砂型耐火度下降,易产生粘砂气孔缺陷。前护板出水口较高处缺少溢流,浇注前期的低温铁液和气体无法及时排出,从而引发气孔等铸造缺陷。环境影响,型芯吸潮,浇注时气体析出产生气孔,根据湿度计显示生产现场相对湿度为70~80。前护板出水口底部属热节部位,侧冒口距出水口底部较远,对此处的铁液补缩有限,ZJ渣浆泵价格根据经验侧冒口补缩效率较低,一般为20左右,导致出水口下方热节部位内部组织不致密,有缩孔缺陷。
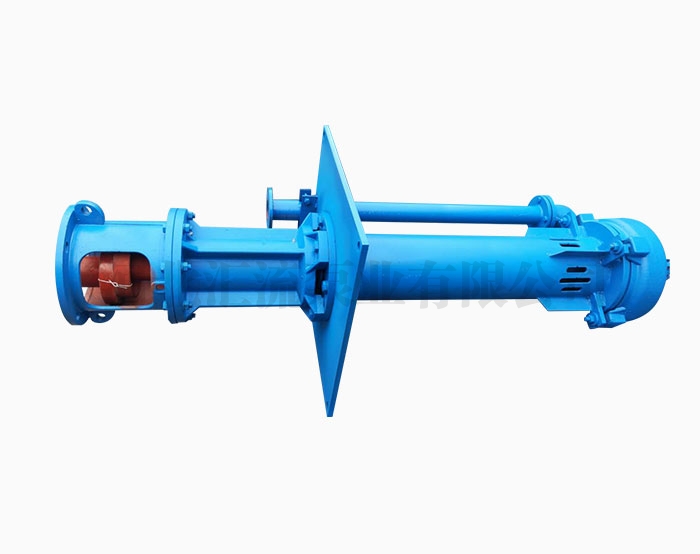
太原ZJ渣浆泵叶轮与泵体之间的间隙应保持在0.5-1mm 左右,可通过调整轴承座与支架之间的垫片来调整间隙,使度泵高效运行。当叶轮和泵体磨损到泵的性能和效率严重下降,以致于不能满足使用要求时,应更换磨损的零件。ZJ渣浆泵价格在组装轴承时,已加入了适量的润滑脂,在运转中可定期通过轴承体上的两个油咀加入润滑道脂,润滑脂的量不能过多,过多会引起轴承发热,加润滑脂的周期和量专随运转工况不同,变化较大。

液下渣浆泵运转中注意观察各种仪表,检查泵流速、流量和电流,若运转中发生流量下降,功率降低,出口压力减小或不出来,均可能是由大颗粒堵塞滤网、吸入口或叶轮流道,当大颗粒大量集中在吐出口管时也有可能发生堵塞,造成泵不能正常工作。ZJ渣浆泵价格要注意及时清理堵塞物,泵如安装不平稳则会引起泵的振动。在停泵前使泵输送清水,以清除泵及管路中的渣浆,先停泵然后关阀门,停泵5分钟后在关导轴承冲洗水。定制ZJ渣浆泵使用过程中,液面高度不得超过规定的位置,以防止轴承进水;导轴承冲洗水应为清洁水。
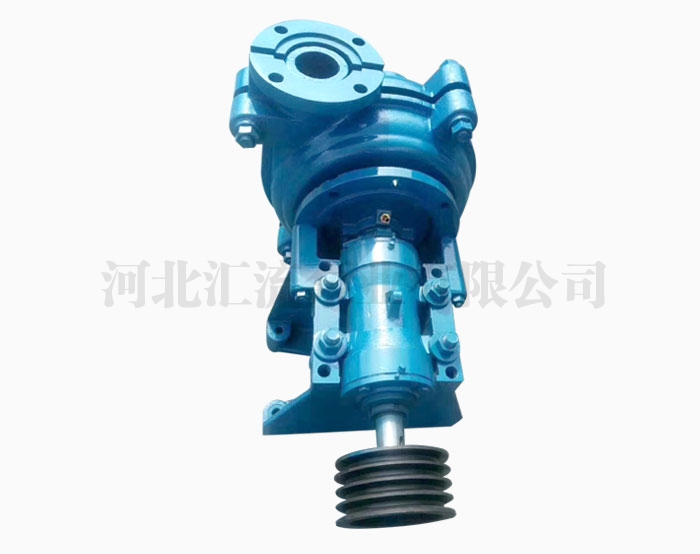
焊接坡口。ZJ渣浆泵价格在泵壳裂纹前端5mm处打深15-20mm的止裂孔,将裂纹挖成V形或U形坡口,坡口内应圆滑、干净,用砂轮在坡口的补焊区周围100mm以上的宽度磨出金属光泽表面。焊接材料选用镍铁合金焊条,焊条须烘干,除去药皮水分,防止施焊时产生气孔。焊接前用氧乙炔焰把坡口及坡口周围200mm处加热到150℃左右,除去坡口内的机物和水分,防止补焊时产生气孔、夹渣等缺陷,同时使液下渣浆泵泵壳修补区温度均衡,待工件冷却到40-60℃时开始焊接。太原ZJ渣浆泵施焊时,采用较小电流、间断的短弧,使泵壳热影响区尽可能小,防止产生裂纹。每焊完一段后,在电弧刚刚熄灭、焊道尚在红热状态时,用尖手锤快速锤击焊道用外力助其塑性延伸而降低热应力,提高致密性,同时将残渣清理干净。焊补完成后,应立即用石棉布对泵壳进行保温,使其缓冷到室温即可。
电话:18531269008 / 0312-3429355
联系人:徐经理
QQ:3606412617
邮箱:hbhlbygs@163.com
地址:河北省安国市石佛水泵工业区840号
 冀公网安备 13068302000066号
 |  |
| 微信关注我们 | 扫一扫 手机官网 |